Die Kante bestimmt Haptik, Sicherheit und optische Präzision einer Metallkarte. Entgraten, Eckenradius, Fase, Politur und Kantenfarbe müssen zur Dicke von 0,3 bis 0,8 mm und zum Kartenaufbau passen.
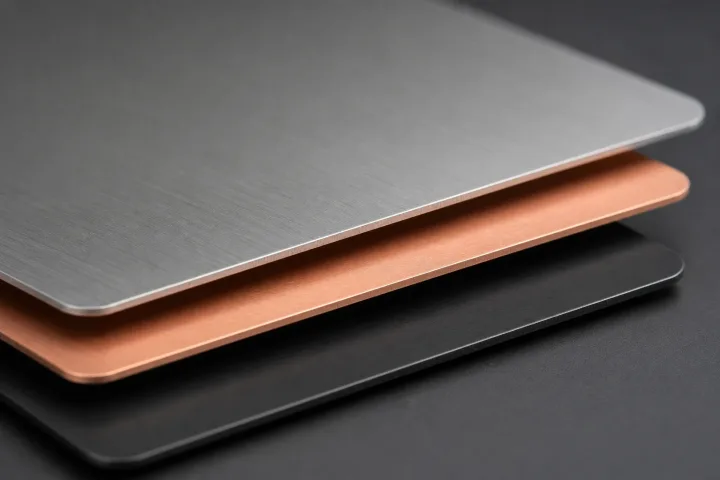
Vier Kantenreferenzen für die Planung der fertigen Metallkarte.
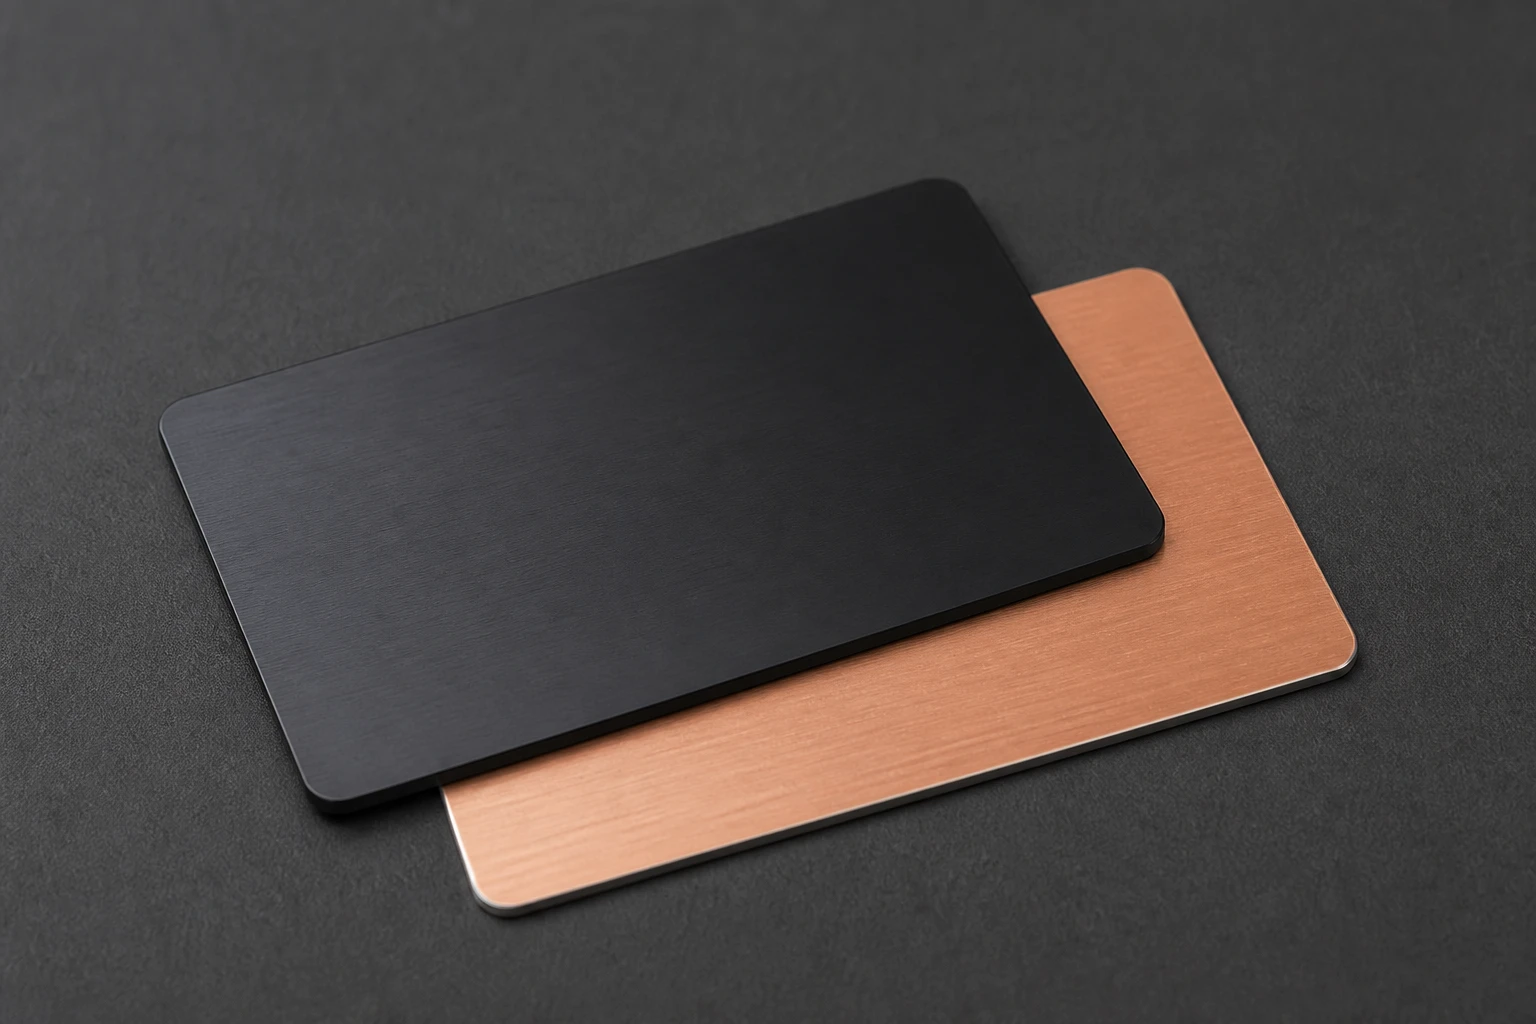
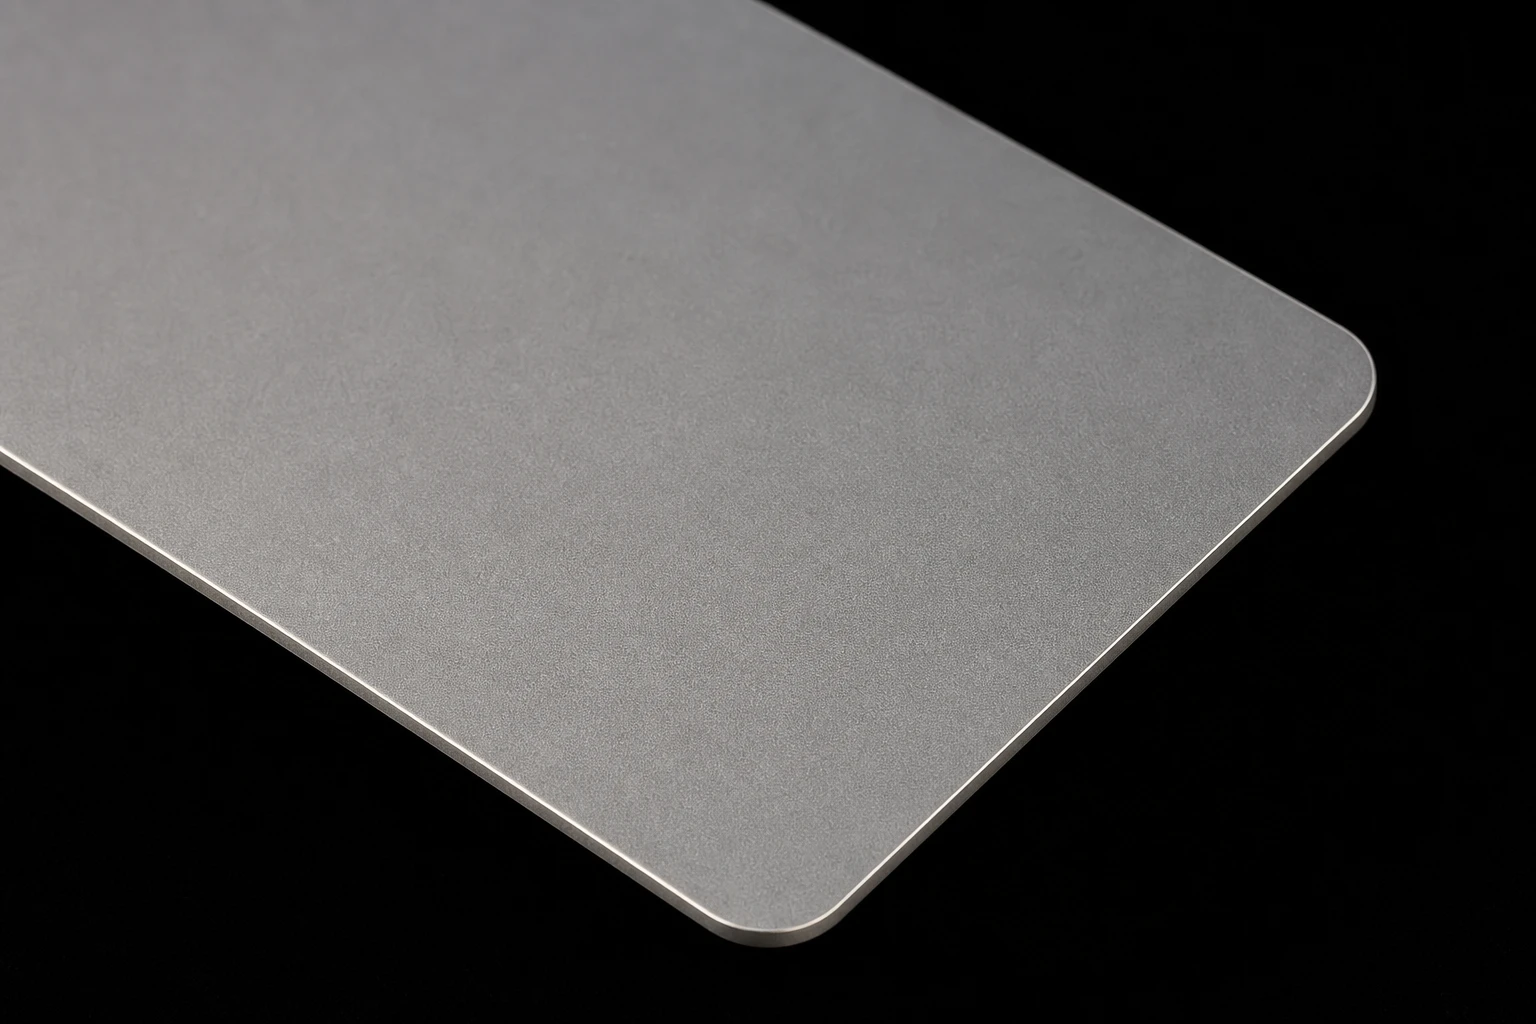
Drei Kantenprofile, eine entgratete Stahlkante, ein dunkles und warmes Paar sowie ein Eckenradius zeigen die Karte in der Hand.
01 / Was diese Ansicht zeigtDrei Kantenvarianten
Visuelle Referenz zur Freigabe von Oberfläche, Kennzeichnung und Leseverhalten vor der Serienfertigung (Kantenbearbeitung).
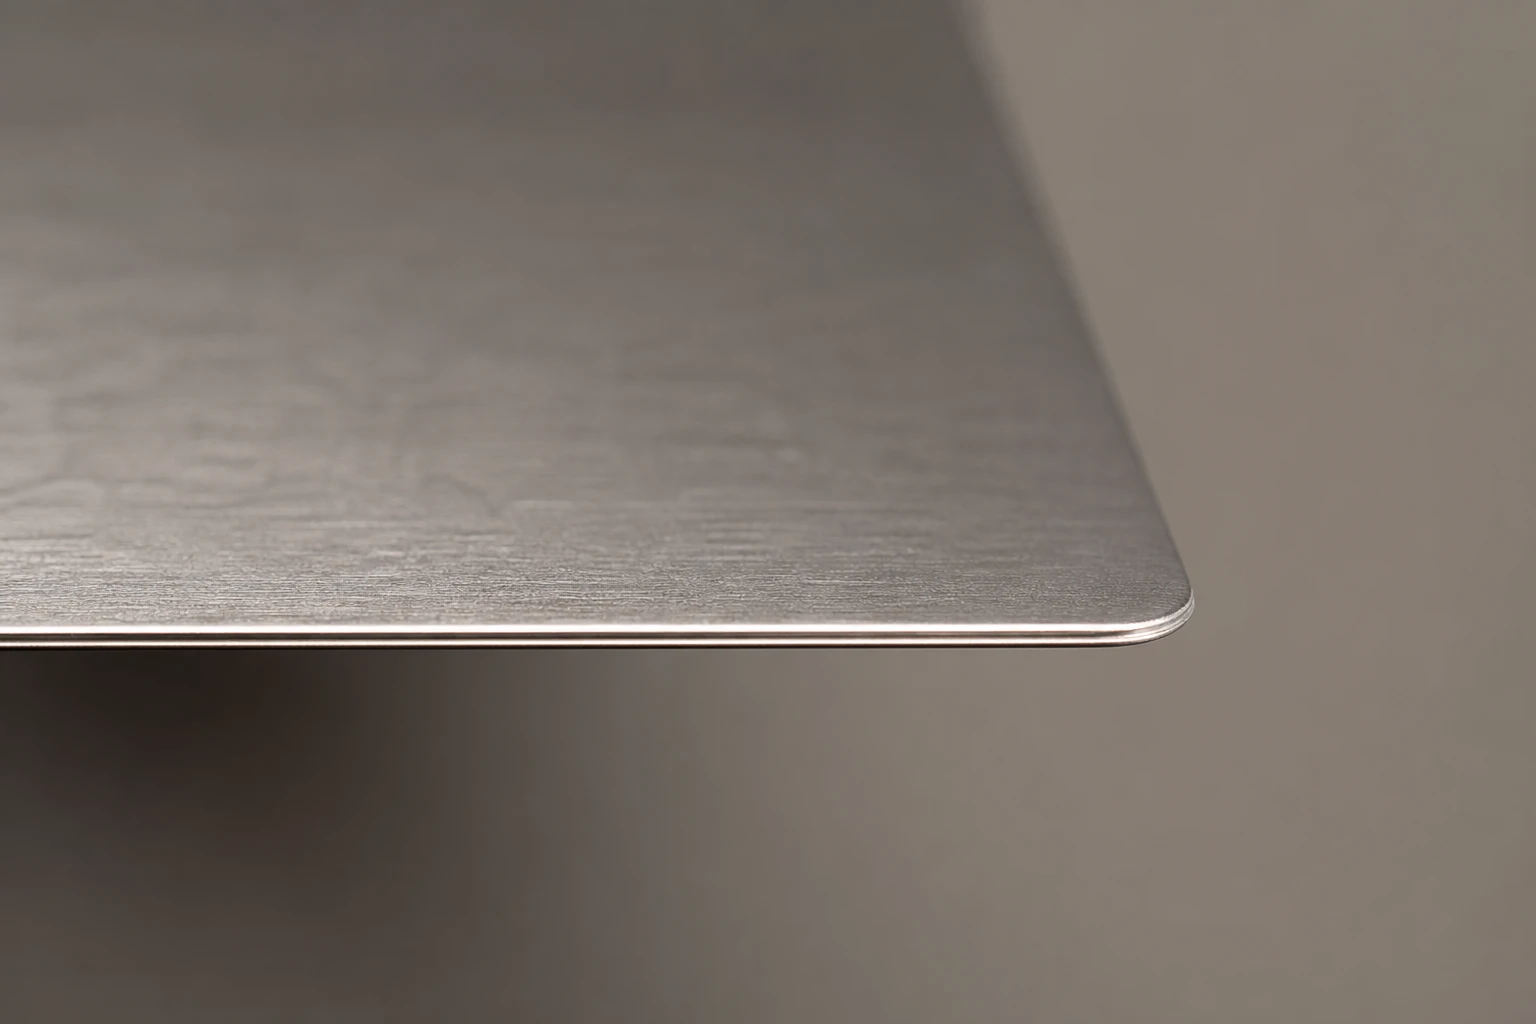
02 / Was diese Ansicht zeigtStahlkantenprofil
Visuelle Referenz zur Freigabe von Oberfläche, Kennzeichnung und Leseverhalten vor der Serienfertigung (Kantenbearbeitung).
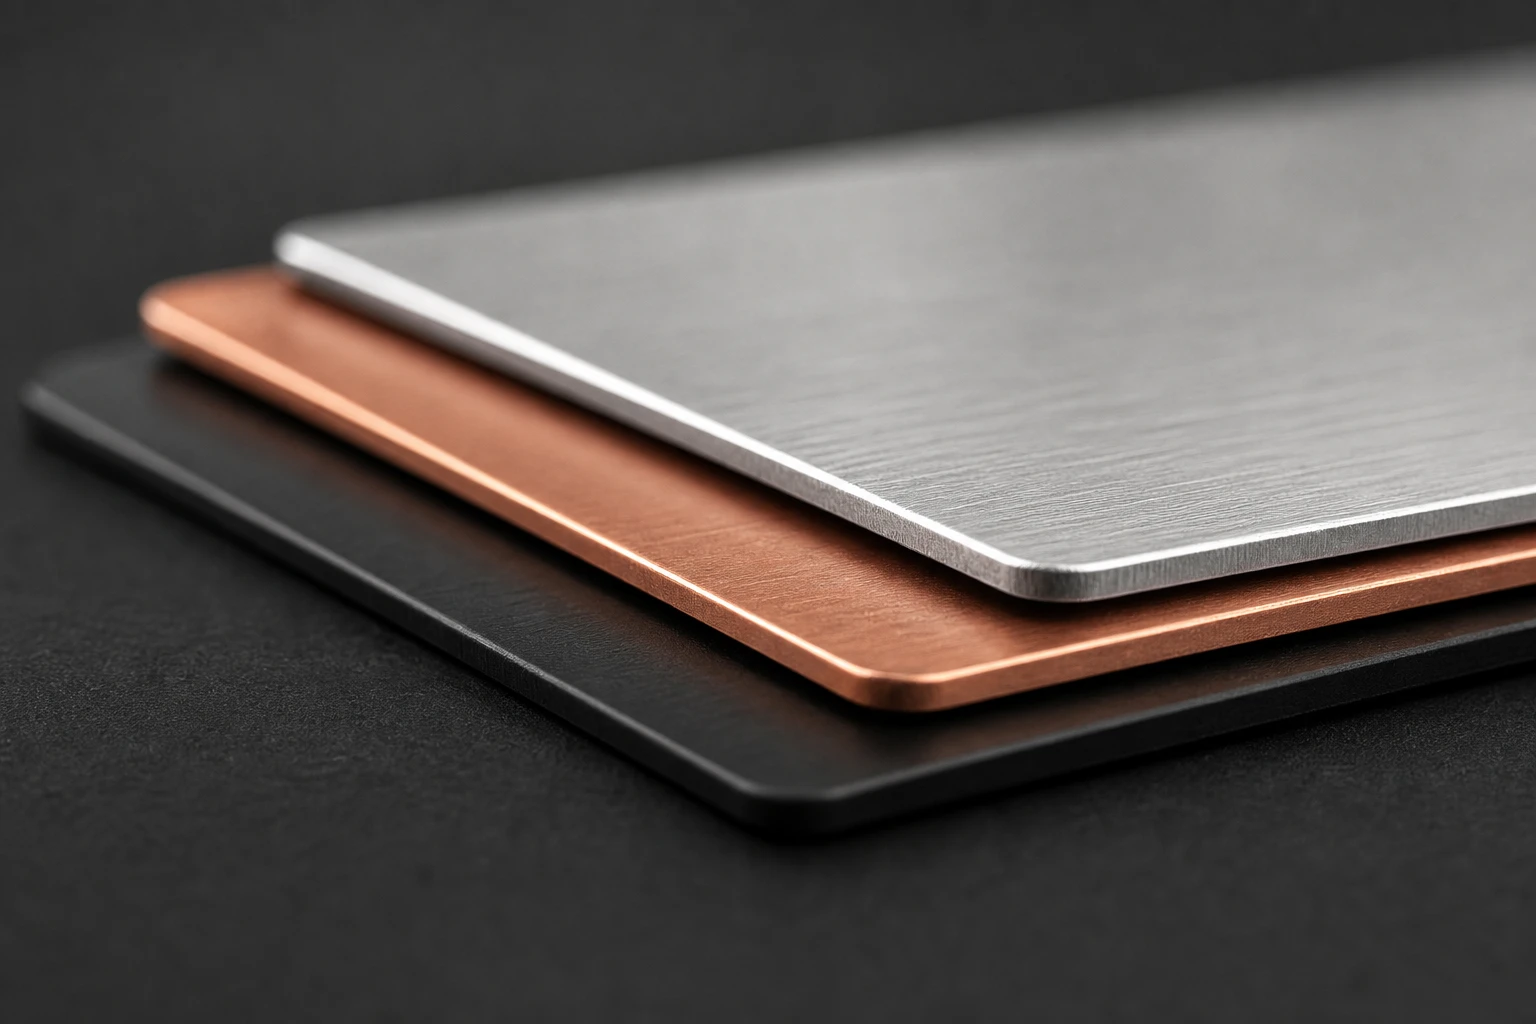
03 / Was diese Ansicht zeigtDunkles und warmes Kantenpaar
Visuelle Referenz zur Freigabe von Oberfläche, Kennzeichnung und Leseverhalten vor der Serienfertigung (Kantenbearbeitung).
04 / Was diese Ansicht zeigtEckenradius
Visuelle Referenz zur Freigabe von Oberfläche, Kennzeichnung und Leseverhalten vor der Serienfertigung (Kantenbearbeitung).
(02) — Druck und Veredelung
Die Dicke bestimmt, wie die Kante wirkt.
Kartenkörper sind 0,3 bis 0,8 mm dick. Kanten werden entgratet und bearbeitet; Ecken folgen dem CR80-Radius, sofern keine Sonderkontur vereinbart ist. Fase oder dunkle Kantenlage verändern Optik und Haptik. Schlitze und Löcher werden früh geplant, weil jede Öffnung den RF-Aufbau durchquert.
(03) — Druck und Veredelung
Kennzeichnung, Daten und RF-Aufbau gemeinsam freigeben.
Geben Sie reale Dicke, Kantenhaptik, Toleranz der Sonderkontur und Leseverhalten im Endprofil frei.
(04) — Anwendungen
Empfohlene Anwendungen: Kantenbearbeitung.
Der passende Weg ergibt sich aus System, Zielgruppe und Handhabung, bevor Metalloberfläche und Kennzeichnung freigegeben werden.
Geeignet für
Eckenradius, polierte oder dunkle Kantendetails, Sonderkonturen, Schlitze, Löcher und sammelwürdige Haptik
Premiumprogramme mit gemeinsamer Freigabe von Oberfläche, Datenfeldern und RF-Aufbau
Projekte mit definierter Druckdatei, variablen Daten und Lese- oder Scantest
Angaben für das Angebot
Ziel-Lesegerät, Schloss, Smartphone, Scanner oder Plattform
Metalloberfläche, Menge und Verpackungsbedarf
Druckdaten, Datendatei und Codieranforderungen
Musterfreigabe und Liefertermin
(05) — Spezifikation
Produktionsdaten, die vor Muster oder Serie bestätigt werden müssen.
Die Produktionsvorgabe sollte Kartenkörper, Oberfläche, Chipvariante, Datenverarbeitung, Kennzeichnungslagen und Freigabemuster gemeinsam festhalten.
FormatStandardmäßig CR80 mit 85,6 × 54 mm; Sonderkonturen nach RF-PrüfungDicke0,3 bis 0,8 mm, abhängig vom AufbauMindestmengeKeine – vom Einzelmuster bis zur SerieProduktionszeitEtwa eine Woche nach Freigabe von Druckdaten und MusterRF-AufbauAntenne, Ferrit- oder Hybridabschirmung, Chip, Metallflächen und Kantenaufbau werden gemeinsam festgelegtChipvariantenNFC-Tag, Standard-HF, hochsicheres AES-HF, LF-Kompatibilität und ausgewähltes UHF nach LesetestKennzeichnungLasergravur, Tiefengravur, UV-Druck, Weißdruck, Farbfüllung, QR-Code, Seriennummer und kontrollierte AusschnitteFreigabeablaufOberflächenmuster, codiertes Funktionsmuster, Lesegerätprüfung und VorserienfreigabeHauptverfahrenEntgraten, Eckenradius, kontrollierte Fase, Politur oder dunkle Kantenlage passend zu Dicke und RF-AufbauEmpfohlener EinsatzEckenradius, polierte oder dunkle Kantendetails, Sonderkonturen, Schlitze, Löcher und sammelwürdige HaptikFreigabeprüfungGeben Sie reale Dicke, Kantenhaptik, Toleranz der Sonderkontur und Leseverhalten im Endprofil frei.
Je nach Aufbau 0,3 bis 0,8 mm – ausreichend substanziell, aber weiterhin für Geldbörse und Lesegerät praktikabel. Die Kantenbearbeitung bestimmt, wie diese Dicke in der Hand wirkt.
02Welche Kantenbehandlungen sind möglich?
Entgratete und bearbeitete Standardkante, CR80-Eckenradius oder vereinbarte Sonderkontur, kontrollierte Fase und je nach Aufbau dunkle Kantenlage. Die Haptik wird am Muster bestätigt.
03Beeinflussen Schlitze und Sonderkonturen RFID?
Ja. Dicke, Schlitz, Loch und Kontur sind RF- wie Designentscheidungen. Jeder Schnitt wird vor Freigabe der Stanzkontur gegen die Antennenführung geprüft.
(08) — Angebot für Kantenbearbeitung
Senden Sie Menge, Chip, Material, Druck- und Codieranforderungen.
Projektbezogen entwickelte AntennenführungFerritlage oder Hybrid-RF-AufbauLaser- und TiefengravurGebürstete, PVD- und beschichtete OberflächenUID-, NDEF- und ZutrittscodierungMuster und Produktionsfreigabe